
为不同应用领域匹配精密仪器检测技术,核心逻辑不是"买最贵的设备",而是把测量任务拆解为可量化的参数,再依据精度、量程、节拍、样品特性与成本约束逐项对齐。CA88集团在长期服务工业客户的过程中形成的基本判断是:检测方案的价值取决于"测得准、测得快、测得稳"三者的平衡,任何一项短板都会让整套方案在产线上失去意义。因此,匹配检测技术的起点是明确被测对象的公差带与失效模式,终点是形成可追溯、可复现的数据闭环。本文按检测原理分类梳理各类方案的适用边界,再按半导体、汽车、医疗、新能源四大领域给出匹配思路,并讨论方案落地时容易被忽视的校准、环境与数据管理环节。
精密仪器检测方案的核心构成与选型逻辑
一套完整的精密仪器检测方案通常由四部分构成:传感与测量单元、运动与定位机构、信号采集与处理系统、数据处理与判定软件。四者的精度指标需要匹配,否则会出现"传感器精度很高但定位平台抖动更大"的典型浪费。选型时首先看公差与测量不确定度的比例关系,工程上一般要求测量不确定度不超过公差带的十分之一到五分之一,对关键特性应更严格;其次看量程与分辨力的匹配,避免在小量程高分辨力设备上测量超出其行程的工件;再次看检测节拍,离线抽检与在线全检对速度的要求差异极大。
选型逻辑可以归纳为一条决策链:
- 明确被测参数:是尺寸、形位公差、表面质量、电学参数、力学性能,还是内部缺陷。参数性质直接决定技术路线。
- 确定精度预算:由产品公差反推所需测量不确定度,再为温度、振动、装夹误差预留余量。
- 评估样品特性:材质反光率、透明度、磁性、导电性、表面粗糙度都会影响某些原理的可行性。
- 匹配生产节拍:在线检测需考虑上下料时间与单件测量时间,离线检测则更关注重复性与报告完整性。
- 核算全生命周期成本:除设备采购外,还包括标准件、校准服务、耗材、人员培训与场地环境改造费用。
需要强调的是,检测方案不是设备的简单叠加。CA88集团在方案设计阶段通常先做测量系统分析,用重复性与再现性数据验证方案是否具备足够的判别能力,再进入批量应用。这一前置动作能显著降低后期因测量争议导致的返工与扯皮。
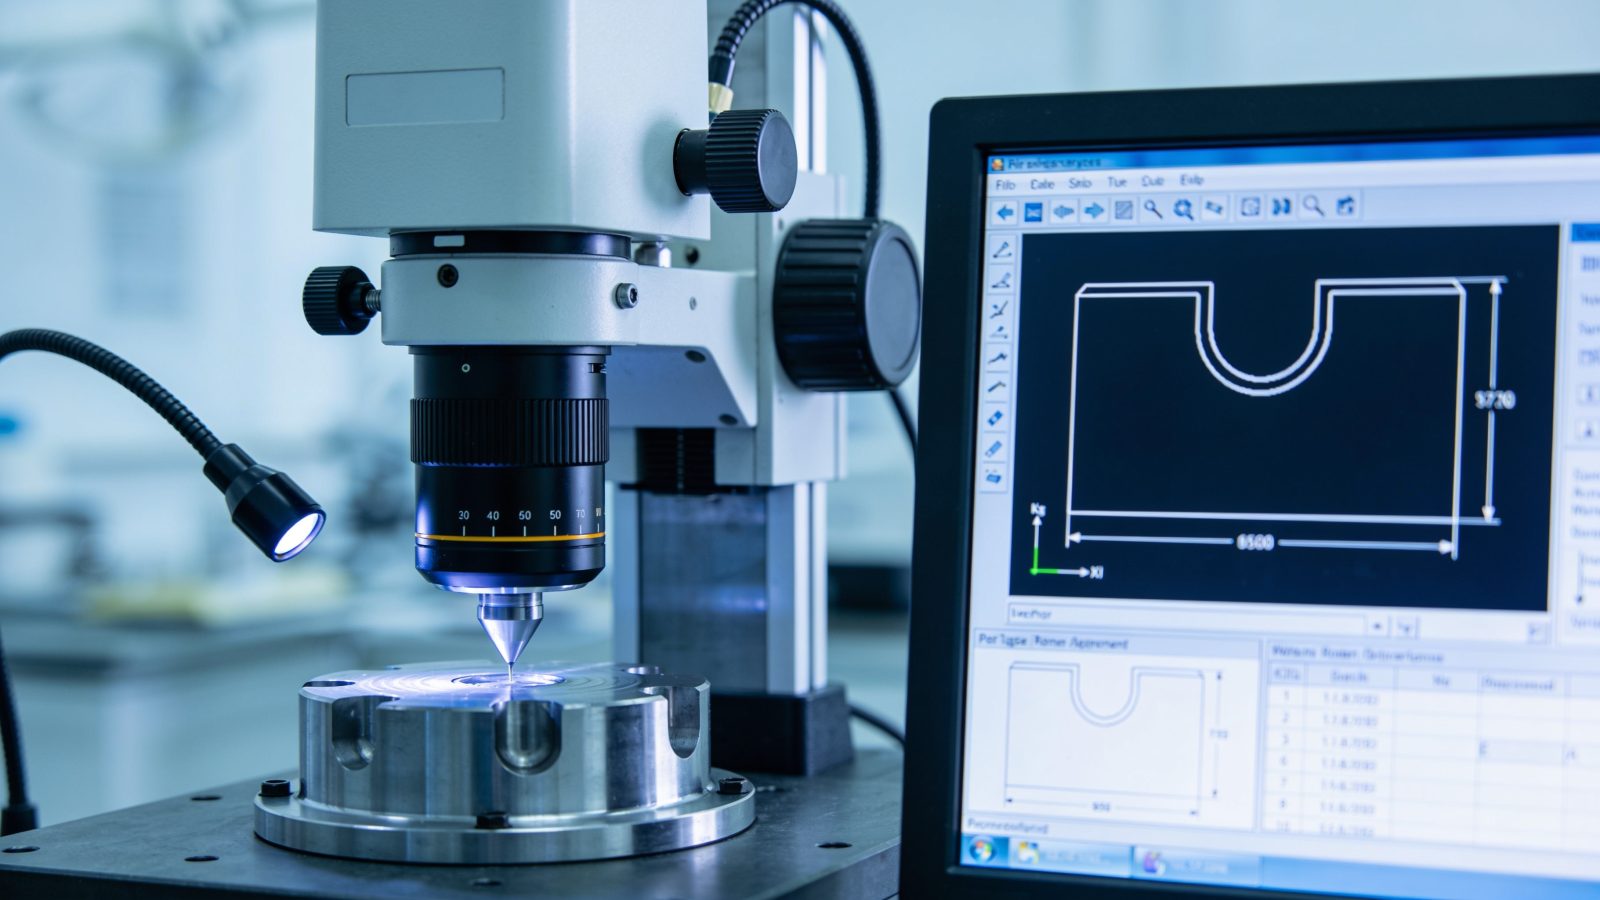
光学与影像检测方案:从尺寸测量到表面缺陷识别
光学检测是非接触测量的主力路线,覆盖从微米级尺寸测量到宏观表面缺陷识别的广泛需求。常见技术包括影像测量、激光三角测量、白光干涉、共聚焦显微测量与机器视觉检测。
尺寸与形位测量
影像测量仪适合二维轮廓、孔径、间距等参数的快速测量,配合远心镜头可显著降低透视误差。激光三角测量适合轮廓扫描与高度、台阶、平面度测量,对表面反光敏感,镜面或深色吸光表面需要调整入射角或更换波长。白光干涉与共聚焦显微测量则面向纳米级粗糙度与微观形貌,适用于光学元件、精密模具与薄膜厚度测量。
表面缺陷识别
划痕、脏污、崩边、气泡等缺陷的检测依赖成像质量与算法能力。工程实践中,照明方案往往比相机分辨率更关键:同轴光适合镜面缺陷,暗场照明适合凸显划痕与颗粒,多角度组合照明可提升对比度。算法层面,传统图像处理在规则缺陷上仍具成本优势,深度学习则在复杂纹理背景下的分类与定位上表现更稳定,但需要足量标注样本与持续迭代机制。
光学方案的主要限制在于对表面状态敏感、对遮挡结构无能为力,且高精度光学系统的环境要求较高。选型时应明确被测特征的最小尺寸与对比度,避免用高倍率系统去覆盖大视野,导致节拍无法满足。
电学与力学检测方案:性能参数如何被准确量化
电学检测关注电压、电流、电阻、电容、阻抗、绝缘强度等参数,典型设备包括数字多用表、源表、LCR测试仪、绝缘耐压测试仪与在线测试系统。准确量化的关键在于四线制接法消除引线电阻、屏蔽与接地抑制干扰、以及测试条件(温度、湿度、稳定时间)的一致性控制。对于低阻值或微小电流测量,热电动势与漏电流是常见误差源,需要通过极性反转、 guarding 技术等手段处理。
力学检测覆盖拉伸、压缩、弯曲、硬度、冲击、疲劳等性能评价。万能材料试验机的核心指标是力值精度、位移分辨率与同轴度,夹具设计对结果的影响往往被低估——偏心加载会引入附加弯矩,使强度数据偏低且离散度增大。硬度检测需注意试验力保持时间与压头状态,不同标尺之间的换算不应作为精确判据。对于微小试样或薄膜材料,动态力学分析与纳米压痕可提供常规设备难以获取的模量与蠕变信息。
电学与力学方案的共同要求是测试条件的可复现。同一批样品在不同环境或不同操作者手中出现系统性偏差,通常不是设备问题,而是条件控制与操作规程不一致所致。
无损检测方案:不破坏样品的前提下发现内部缺陷
无损检测面向内部气孔、裂纹、夹杂、分层、脱粘等缺陷,常用方法包括超声检测、射线检测、工业CT、涡流检测与红外热成像。
方法适用对象优势局限 超声检测金属焊缝、铸锻件、复合材料对面积型缺陷敏感,便携,成本适中需要耦合,复杂几何体扫查难度大 射线检测铸件气孔、焊缝内部缺陷成像直观,适合体积型缺陷需辐射防护,对裂纹方向敏感 工业CT精密零件、电子组件、增材制造件三维内部结构完整呈现,可测内部尺寸设备投入高,大尺寸工件检测周期长 涡流检测导电材料表面与近表面裂纹非接触,速度快,适合自动化仅限导电材料,穿透深度有限 红外热成像分层、脱粘、热障涂层大面积快速筛查受表面发射率与加热条件影响大无损检测的难点在于缺陷判定标准而非设备本身。缺陷尺寸的测量值与实际值之间存在因方法、角度、阈值设定带来的偏差,因此需要建立判定准则并对检测人员进行资格确认。对于安全关键件,通常采用两种以上方法交叉验证,以降低漏检风险。
按应用领域匹配检测方案:半导体、汽车、医疗与新能源
半导体与电子制造
该领域的特点是特征尺寸小、洁净度要求高、批量大。晶圆与封装环节常用光学显微测量、白光干涉测厚、共聚焦形貌测量与X射线检测,配合自动化上下料实现高节拍。对微米级以下的缺陷,需在分辨率与视野之间做取舍,通常采用多倍率分级检测策略。环境振动与温漂是主要误差来源,方案设计时须把隔振与热稳定性纳入考量。
汽车与零部件
汽车行业强调节拍与一致性,在线检测比例高。尺寸与形位公差多用影像与激光测量,配合机器人或专机实现自动上下料;发动机与传动件关注表面粗糙度与轮廓;焊接与铸件则依赖超声与射线检测。该领域对测量系统分析的要求严格,方案交付时通常需要提供重复性与再现性报告。
医疗器械
医疗产品的特点是批量相对小、法规要求高、可追溯性强。检测方案需覆盖尺寸精度、表面质量、材料性能与无菌相关参数,数据需完整留存并可关联到批次。对植入类器械,表面形貌与清洁度检测尤为关键,常采用共聚焦显微测量与光谱类方法。方案设计应优先考虑方法验证与文档完整性,而非单纯追求速度。
新能源
锂电与光伏领域对检测的需求集中在一致性筛查与安全相关缺陷。极片涂布厚度、对齐度、焊缝质量、电芯内部结构是常见检测对象,光学测厚、激光轮廓、超声与X射线检测均有应用。该领域产量大、节拍快,方案需在保证判别能力的前提下压缩单件检测时间,通常采用抽检与全检结合、关键参数全检的策略。
检测方案落地的关键环节:校准、环境与数据管理
设备到位只是开始,方案能否长期稳定运行取决于三个环节。
校准与量值溯源。所有测量设备都需建立校准周期与标准器溯源链,校准项目应覆盖实际使用的量程与功能点,而非仅出具一纸证书。对于关键测量,建议增加期间核查,用稳定样品定期验证设备状态,及时发现漂移。
环境控制。温度、湿度、振动、洁净度与电磁干扰都会影响测量结果。高精度测量通常要求恒温环境并控制温度梯度,设备基础需与振源隔离,气浮隔振平台在微米级以下测量中较为常见。环境条件应被记录,以便在数据异常时回溯原因。
数据管理。检测数据需要可追溯、可审计、可分析。方案应明确数据采集接口、存储格式、保留期限与访问权限,并保证测量结果与样品、设备、操作者、环境条件形成关联。对于批量检测,建议建立趋势监控,用统计过程控制方法识别系统性偏移,而不是等到超差才介入。
CA88集团在方案交付中通常将上述三项作为验收内容的一部分,因为大量现场问题并非出在测量原理,而是出在标准器失准、环境波动或数据断链。
技术资料与行业洞察:检测技术下一步往哪里走
从技术演进看,精密检测正在沿三条主线推进。其一是多原理融合:单一方法难以覆盖全部缺陷类型,将光学、超声、电学数据在同一平台融合判定,可提升检出率并降低误判。其二是在线化与嵌入式测量:把测量单元集成到加工设备中,实现加工中测量与闭环补偿,减少离线转运带来的时间与精度损失。其三是数据驱动的判定优化:利用历史检测数据训练判定模型,使缺陷分类从固定阈值转向自适应,但前提是数据标注质量与模型可解释性过关。
对使用方而言,值得关注的方向还包括测量不确定度的在线评估、远程校准与设备健康监测。这些能力能把"定期送检"变成"状态可知",减少非计划停机。同时应警惕两个误区:一是盲目追求最高精度而忽视节拍与成本,二是过度依赖算法而放松对照明、夹具与环境的控制。检测技术的进步不会改变一个基本事实——测量结果的可靠性来自整个测量链的受控,而非某一个环节的突出。
CA88集团持续整理精密仪器检测的技术资料与行业洞察,涵盖方法原理、选型要点、常见误差分析与应用案例,供工程技术人员在方案论证阶段参考。无论是新建产线还是既有检测能力升级,建议从被测参数与公差出发,逐项核对原理适配性、精度预算与环境条件,再确定设备组合与验收标准,这样才能让检测方案真正服务于质量控制,而不是成为产线上的又一个瓶颈。